
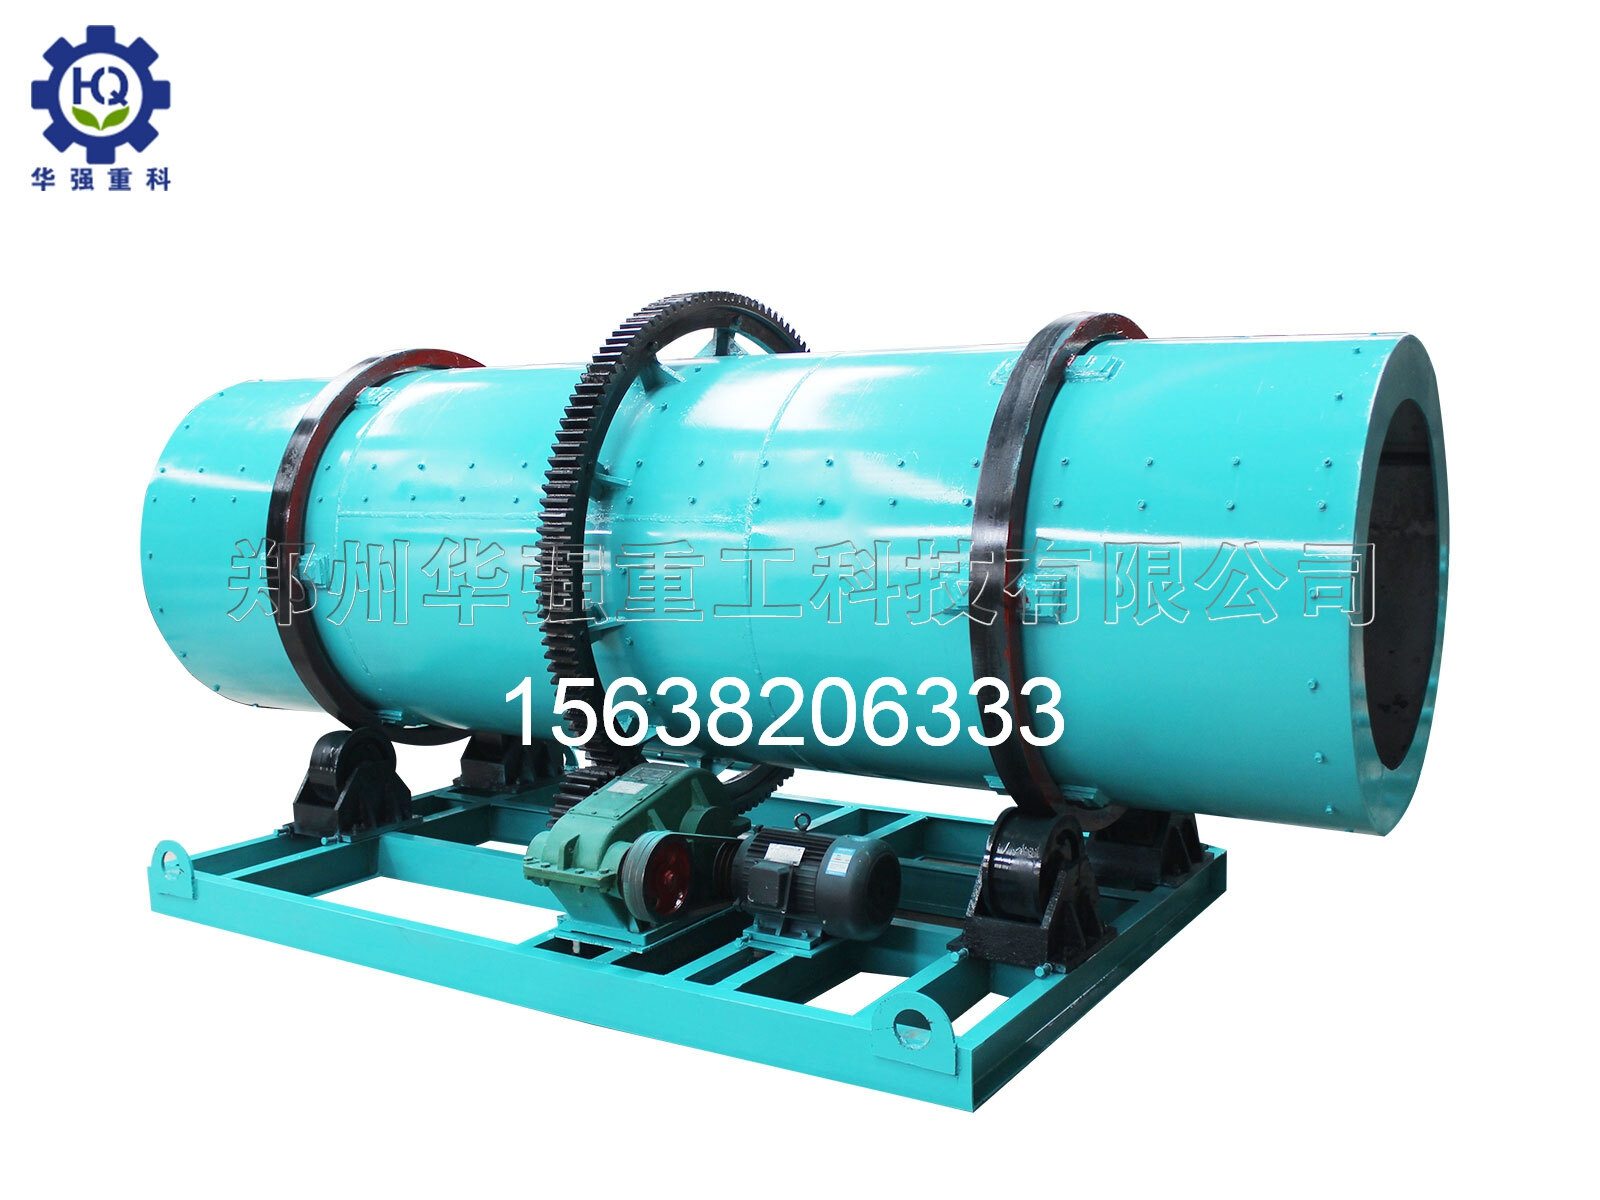
复合肥生产走到今天,养分含量已很难拉开差距——15-15-15 谁都能做。真正让颗粒在市场上有辨识度的,是外观与强度:圆不圆、亮不亮、装袋后会不会碎成粉。蒸汽转鼓造粒工艺之所以长期占据大中型 NPK 复合肥企业的主导地位,正是因为它同时解决了"成球"与"强度"两件事。
转鼓造粒属团粒湿法工艺,原理是粉状肥料依靠盐类自身溶解产生的溶液,配合加入的水与蒸汽把粉粒表面润湿,在筒体旋转中相互摩擦、翻动、挤压,于适宜液相量下粘附成粒。
蒸汽在这里扮演两个角色。其一是液相来源:高压饱和蒸汽经环形喷管或分布管均匀注入料层,在粉料表面形成水膜,产生毛细力黏结。其二是热源:蒸汽将物料温度提升至 60~80℃,显著提高盐类溶解度,使物料在较低含水量下获得足够液相量。这套"低水分、高液相"的组合,是蒸汽转鼓区别于冷法造粒的核心优势——造粒机出口物料水分仅 2%~4%,大幅降低后续烘干环节的蒸发负荷与煤耗。
物料进入倾角 3°~5° 的转鼓后,随筒体旋转被抄板带起、抛落、翻滚,经历三个阶段。成核阶段,细粉在液相作用下团聚成母核;长大阶段,颗粒像滚雪球一样层层包裹粉料,形成"洋葱式"层状结构;抛光阶段,颗粒在出料段低速滚动中表面被搓圆压实。
配合橡胶或工程塑料内衬,筒体还能起到自动清理结料的作用——衬里随筒体由下方转向上方时因自重下垂,使粘附物料因重力脱落,杜绝粘壁、减少人工清理频次。
蒸汽压力通常维持在 0.2~0.5MPa(多为饱和蒸汽,严禁夹带冷凝水喷入筒内),温度 120~150℃;造粒筒内温度控制在 60~80℃,出料口物料温度约 70~95℃;转鼓倾角 2°~5°,转速 8~22r/min,物料停留时间 12~20 分钟,保证颗粒逐级长大、致密成型。原料细度需粉碎至 80~120 目(粒径小于 0.15mm),一铵等磷源必须磨细,防止颗粒养分偏析。
返料比是另一个决定性变量。筛分下来的细粉(≤2mm)作为母核返回,返料比例通常控制在 60%~ ,部分工艺达 1.5~3 倍。适量干燥返料既是"晶核",又是"干燥剂",能迅速吸收新生颗粒表面的多余水分,防止软球粘连。返料不足则成球差、大颗粒增多。
按行业实测,蒸汽转鼓造粒的成球率一般可达 70%~85%,优化工况下一次成球率可提升至 90% 以上;颗粒抗压强度普遍在 12~18N/颗,部分配方可达 20N 以上甚至 25N,明显高于圆盘造粒,耐储存、抗挤压,非常适合长途运输与机械化施肥。颗粒圆整度好、表面光洁,粒径合格率可达 95% 以上。
强度的来源值得单独说明:成粒过程中尿素发生表面熔融再结晶,磷酸一铵等盐类溶解后析出结晶,把颗粒牢牢粘结,形成极其致密的内部结构——这是纯物理挤压成型难以企及的。同时,该工艺无需添加膨润土等填充料,属于"纯养分造粒",对高浓度配方尤为有利。
成球率低、细粉过多,多因蒸汽压力不足、物料温度未达工艺要求或液相比失衡,应稳定蒸汽压力、保证物料入筒后温度快速升至 60℃ 以上,必要时补充少量粘结剂调整液相比。颗粒过大或结疤,则提示蒸汽压力偏高或局部液相过量,需降低压力并清理内壁结疤。日常还需巡检蒸汽压力流量、衬板结疤情况、托轮受力与齿轮啮合状态,防止冷凝水突喷造成湿团。
蒸汽转鼓造粒用"蒸汽给液相、温度促溶解、滚动造层状结构"三步,实现成球率 70%~85%、颗粒强度 12~18N、出口水分仅 2%~4% 的综合表现;把蒸汽压力、物料温度、返料比三项控稳,颗粒均匀与强度高就是稳定结果而非偶然。


