
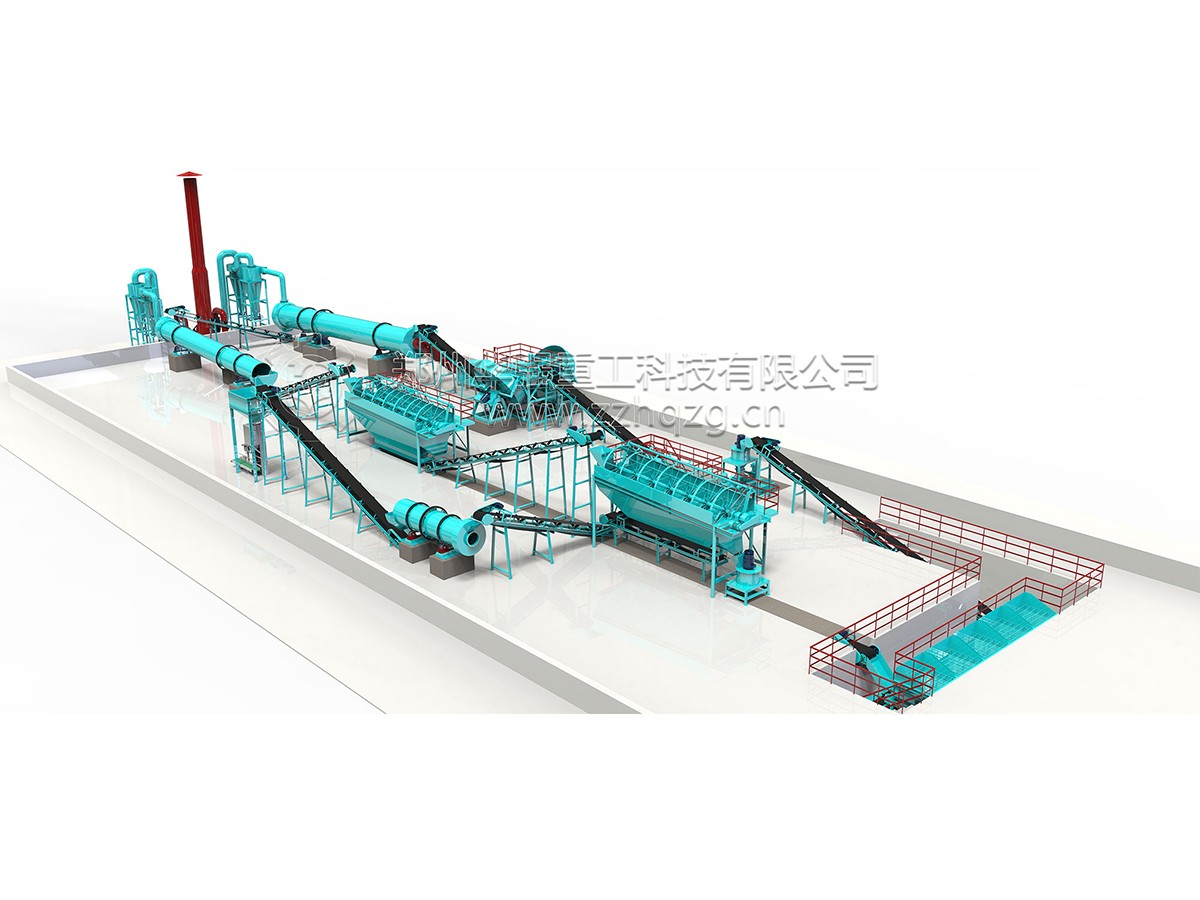
造粒机成套设备的选型,直接决定有机肥生产线的投资规模、运行成本和成品品质。不少投资者在单机选型上反复比较,却忽略了成套设备之间的匹配逻辑。实际上,工艺路线决定了设备组合的基本框架,产能匹配决定了生产线能否顺畅运转,两者缺一不可。
工艺路线:四条主流路线各有适配场景
有机肥造粒的工艺路线主要有四条,选哪条取决于物料特性和生产规模。
圆盘造粒适合中小规模、畜禽粪便类物料。圆盘旋转使粉料在盘内滚球成型,成粒率可达93%以上,颗粒圆整度好,粒度2至8毫米可调。设备结构简单、投资低,是日处理量30吨以下生产线的优选。局限是依赖操作经验,物料水分波动时成球率变化明显。
转鼓造粒适合规模化连续生产。转鼓筒体旋转带动物料翻滚,配合蒸汽或水雾调节液相量,产量大、颗粒强度高,适合日处理量50吨以上的大型工厂。但设备投资和能耗较高,对低浓度物料容易产生大量返料,需要配套更大的筛分和返料系统。
挤压造粒走干法路线。对辊挤压造粒机在常温下靠高压将粉料压成颗粒,无需烘干工序,一次成型。适合含水率低、不宜加水的物料,设备紧凑、能耗低。但颗粒多为扁球形或圆柱形,圆整度不如圆盘造粒,模具磨损后需定期更换。
搅齿造粒对高湿物料优势明显。搅齿造粒机通过高速旋转的搅齿和喷淋系统实时调节湿度,鸡粪等高水分物料可直接处理,无需预干燥,成球率可达90%以上。适合中大型有机肥厂的连续化生产。
选型时先回答三个问题:原料含水率多少?粘性如何?日处理量多大?高湿粘性料优先圆盘或搅齿,低湿干粉料考虑挤压,规模化连续生产选转鼓。
产能匹配:前序设备应略大于后序
成套设备之间产能不匹配,轻则堵料空转,重则设备过载。生产线物料流向是“粉碎→搅拌→造粒→烘干→筛分”,产能配置应遵循“前序设备产能不低于后序设备”的原则。
具体到数值,粉碎机产能应比搅拌机高5%至10%,搅拌机产能应比造粒机高3%至5%。举例来说,造粒机实际产能8吨/小时,搅拌机应选8.2至8.4吨/小时,粉碎机则需达到8.6至8.8吨/小时。这种“前大后小”的配置确保物料顺畅流转,避免造粒机等料停机。
产能规划还要预留合理冗余。行业通用标准是日常生产预留10%至20%的产能余量。日产10吨的生产线,选时产1.1至1.2吨的造粒机即可,既不会因原料波动卡产能,也不会因设备过大造成空载浪费。
成套配置的三个衔接要点
搅拌与造粒的衔接:搅拌机混合均匀度直接影响成球率。卧式双轴搅拌机CV值可控制在5%以内,混合均匀的物料进入造粒机后成球更稳定。
造粒与烘干的衔接:造粒机产出的湿颗粒含水率约25%至30%,烘干机需匹配相应的蒸发能力。滚筒烘干机热效率75%至80%,但出料温度高,需配套冷却机将物料降至接近室温。
筛分与返料的衔接:筛出的不合格颗粒需通过返料输送设备回到造粒机,返料比例通常控制在30%至50%。返料本身为造粒提供“晶核”,有助于成球稳定,但返料量过大则说明造粒环节本身存在问题。
综上,造粒机成套设备选型的正确顺序是:先根据物料特性确定工艺路线,再根据目标日产量反推造粒机规格,然后按“前序略大于后序”原则匹配粉碎、搅拌、烘干、筛分设备。预留10%至20%的产能冗余,关注设备之间的衔接匹配,才能让整条生产线稳定增效运行。


