
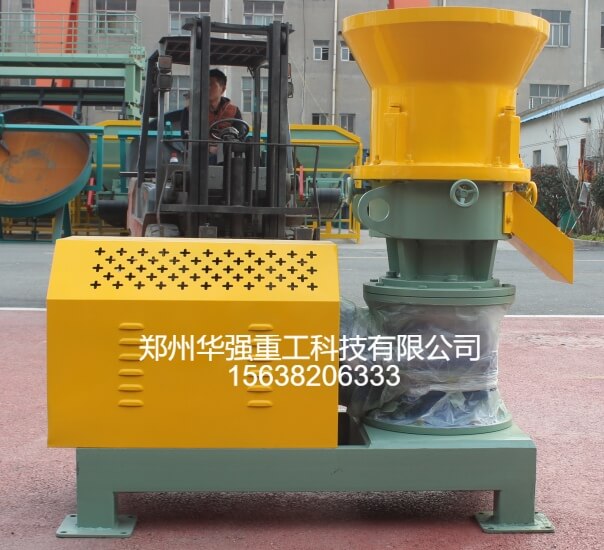
有机肥造粒机成球率低,通常不是单一设备问题,而是发酵、粉碎、配料、水分、设备参数和筛分返料等环节共同作用的结果。生产中可优先从以下7个方面排查。
1. 原料发酵不充分
未充分腐熟的畜禽粪便含水率波动大,物料粘性不稳定,容易在造粒过程中出现粘团、散料或不成球。发酵不充分还会导致物料内部温度、含水率不均匀,影响团聚效果。一般应确保原料完成腐熟,含水率、气味和温度相对稳定后再进入造粒工序。
2. 物料含水率不合适
含水率过高,物料容易粘附机壁、筛网和模具,形成大团或泥球;含水率过低,物料缺少粘结力,颗粒难以成型,返料量增加。不同造粒工艺对水分要求不同,搅齿造粒、圆盘造粒和挤压造粒的适宜水分区间存在差异,应根据机型和原料状态调整。
3. 粉碎细度不足
发酵后的物料若结块较多、纤维过长,会影响颗粒致密性和圆整度。粗料过多时,颗粒表面粗糙、强度低,筛分后返料比例上升。造粒前应通过半湿物料粉碎机或链式粉碎机控制粒径,使物料细度满足造粒要求。
4. 配料比例不合理
有机肥中有机质、辅料、粘结剂和回料比例失衡,都会影响成球。回料添加过少,物料粘结力不足;回料添加过多,又可能降低新鲜物料活性,影响颗粒成型。应根据原料类型和成品指标,稳定控制配料比例。
5. 设备参数调整不当
圆盘造粒机需调整倾角、转速和喷淋量;搅齿造粒机需控制转速、间隙和喂料量;挤压造粒机需关注压辊间隙和模具状态。参数不匹配时,容易出现颗粒大小不均、不成球或返料增多。
6. 模具或搅齿磨损
造粒机长期运行后,搅齿、压辊、模具、衬板等部件会出现磨损,导致物料受力不均、成型压力下降。若发现颗粒松散、产量下降或返料明显增加,应检查易损件状态并及时更换。
7. 烘干冷却和筛分返料控制不当
烘干温度过高会使颗粒表面硬化、内部开裂;冷却不足会导致颗粒结块;筛分后返料回掺比例不稳定,也会影响后续造粒效果。应控制烘干温度,保证冷却充分,并稳定返料回掺量。
华强重工有机肥造粒机优势
华强重工可提供搅齿造粒机、圆盘造粒机、挤压造粒机、抛圆机及配套发酵、粉碎、混合、烘干、冷却、筛分、包装设备。公司可根据鸡粪、猪粪、牛粪、羊粪、腐殖酸等原料特性匹配工艺,支持现场调试、操作培训和售后配件供应,帮助客户提高成球率、降低返料、稳定颗粒品质。


