
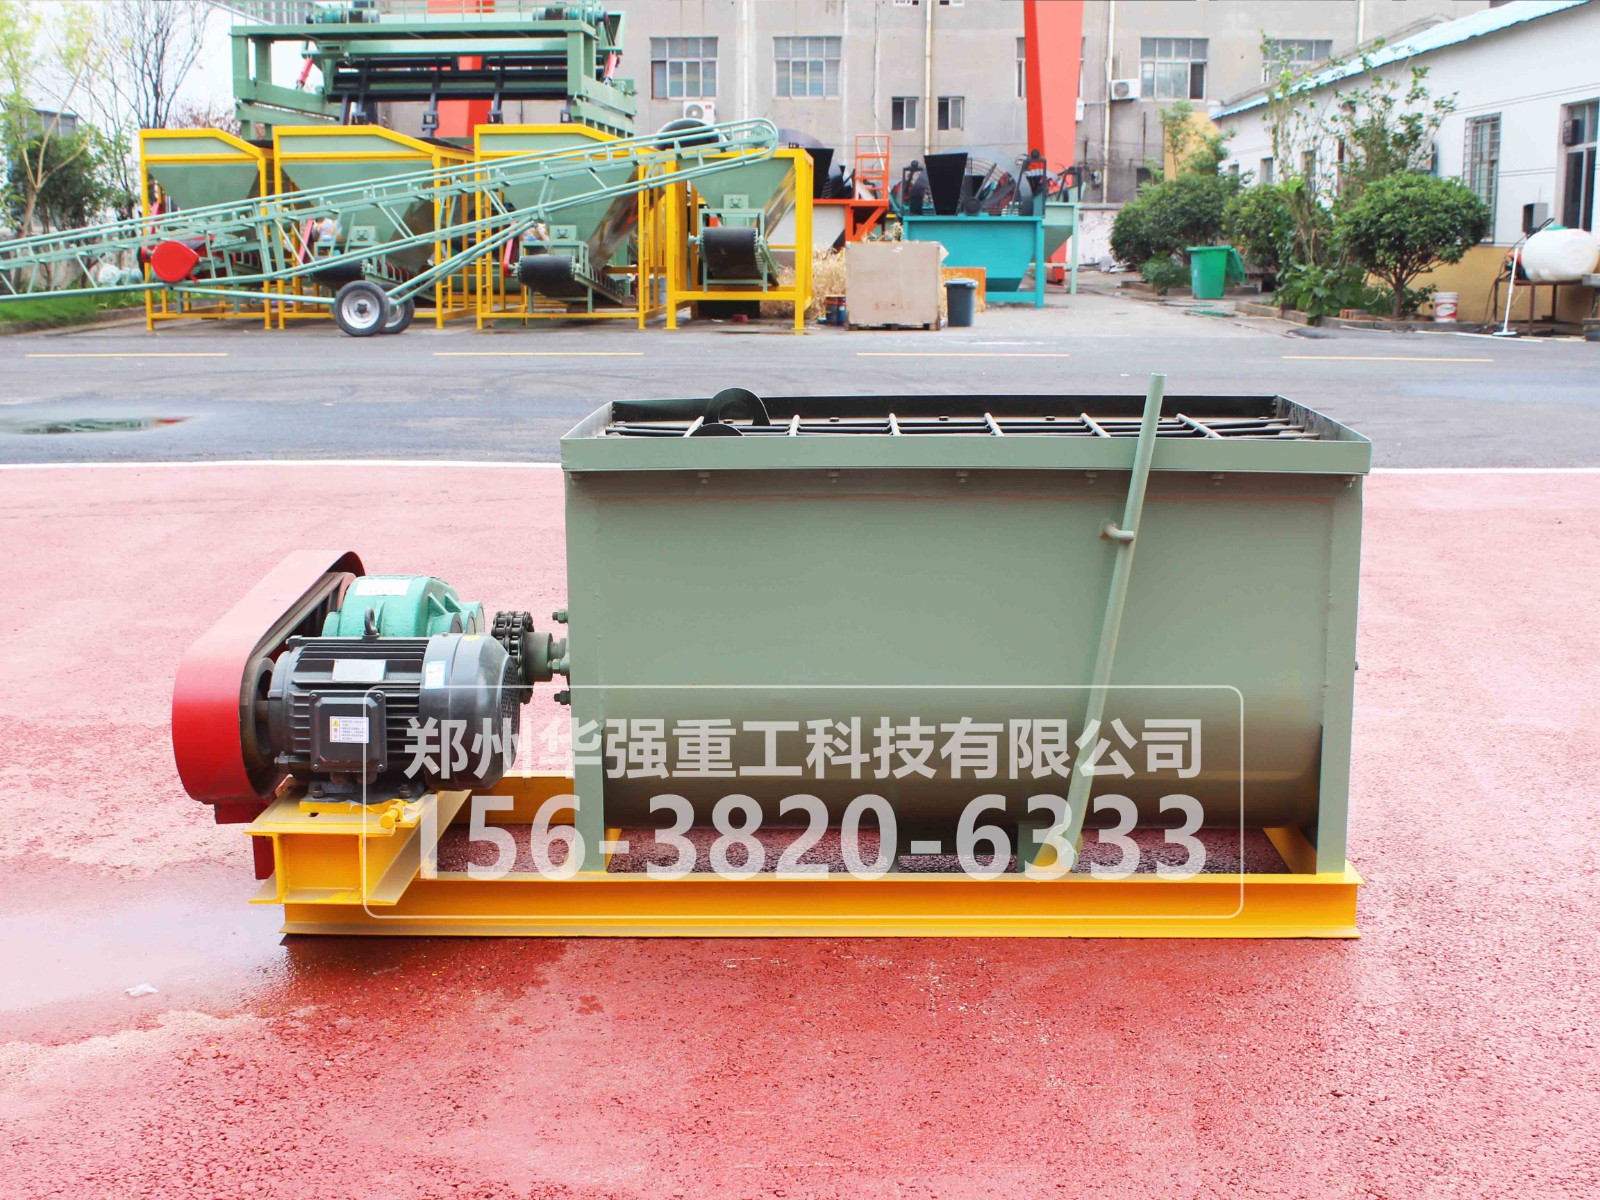
先给结论:不是菌粉“娇气”,是高速搅拌施加的剪切力、摩擦热和机械撞击,超出了微生物制剂能承受的物理边界。 活菌数下降,发生在搅拌腔里,不是发生在配方里。把“搅不匀”和“搅死菌”混为一谈,是小型粉末搅拌机选型里很常见的认知错位。
先一层损伤来自剪切力。 枯草芽孢杆菌、哈茨木霉菌这类有益微生物,菌体结构对剪切敏感。高速旋转的桨叶或刀片在粉体中形成强剪切场,菌体被反复切割、挤压,细胞壁和细胞膜受损,活菌数在搅拌过程中持续下降。低速螺带或锥形螺旋结构靠对流翻滚完成掺混,物料整体被“推着走”而不是被“打着走”,剪切强度低得多,菌体受到的机械损伤自然更小。速度越高、桨叶越锋利,剪切越强,活菌损失越明显——这不是操作水平问题,是结构决定的。
第二层损伤来自摩擦温升。 高速搅拌时,桨叶与粉体之间、粉体颗粒之间的摩擦会产生热量,搅拌腔内的温度会随转速和混合时间上升。微生物制剂对温度敏感,局部温升超过菌体的耐受范围,活菌数就会往下掉。低速搅拌的摩擦产热少,配合间歇式混合,腔体温度更容易控制在温和区间。小型机功率余量本来就有限,长时间高速运转时电机和传动件的热量也会向腔体传导,温升是叠加的。
第三层是机械撞击和静电吸附带来的“隐性损失”。 高速桨叶对粉体颗粒的撞击,除了损伤菌体,还会把已经附着在载体上的菌剂打散、剥离,细粉扬尘后被除尘系统带走,等于菌粉被“抽走”了一部分。同时,高速搅拌产生的静电会让轻质菌粉吸附在筒壁和桨叶上,卸料时残留在腔内,实际入袋的活菌数低于投料时的理论值。低速混合的扬尘和静电吸附都更轻,菌粉更多留在物料里而不是贴在设备上。
低速为什么更适合菌粉。 小型粉末搅拌机采用低转速螺带或锥形螺旋结构,混合动作以对流和翻滚为主,没有高强度击打,菌体受到的剪切和撞击显著降低;摩擦产热少,温升可控;筒体密闭、转速低,扬尘和静电吸附也轻。混合均匀度靠的是物料在筒内的循环路径和混合时间,而不是靠“转得快”。对菌粉这类热敏、剪切敏感物料,“温和地搅够时间”比“猛烈地搅很短时间”更能保住活菌数。
选型和操作上要卡住几个点。 转速优先选低速可调机型,避免只有单一高速档的简易机;装料系数控制在40%—60%,装太满翻滚空间不足、局部摩擦加剧,装太少则混合效率低;混合时间按均匀度验证确定,不是越久越好,时间过长同样累积温升和机械损伤;每批结束后清理筒壁和桨叶残留,避免菌粉吸附层反复受热。把这几条做到,小型粉末搅拌机混菌粉的活菌保留率才有稳定可言。高速机不是不能混菌粉,但它需要降速、减时、控温,而多数小型高速机并不具备这些调节余量——这才是“越搅活菌越低”的真正原因。


