
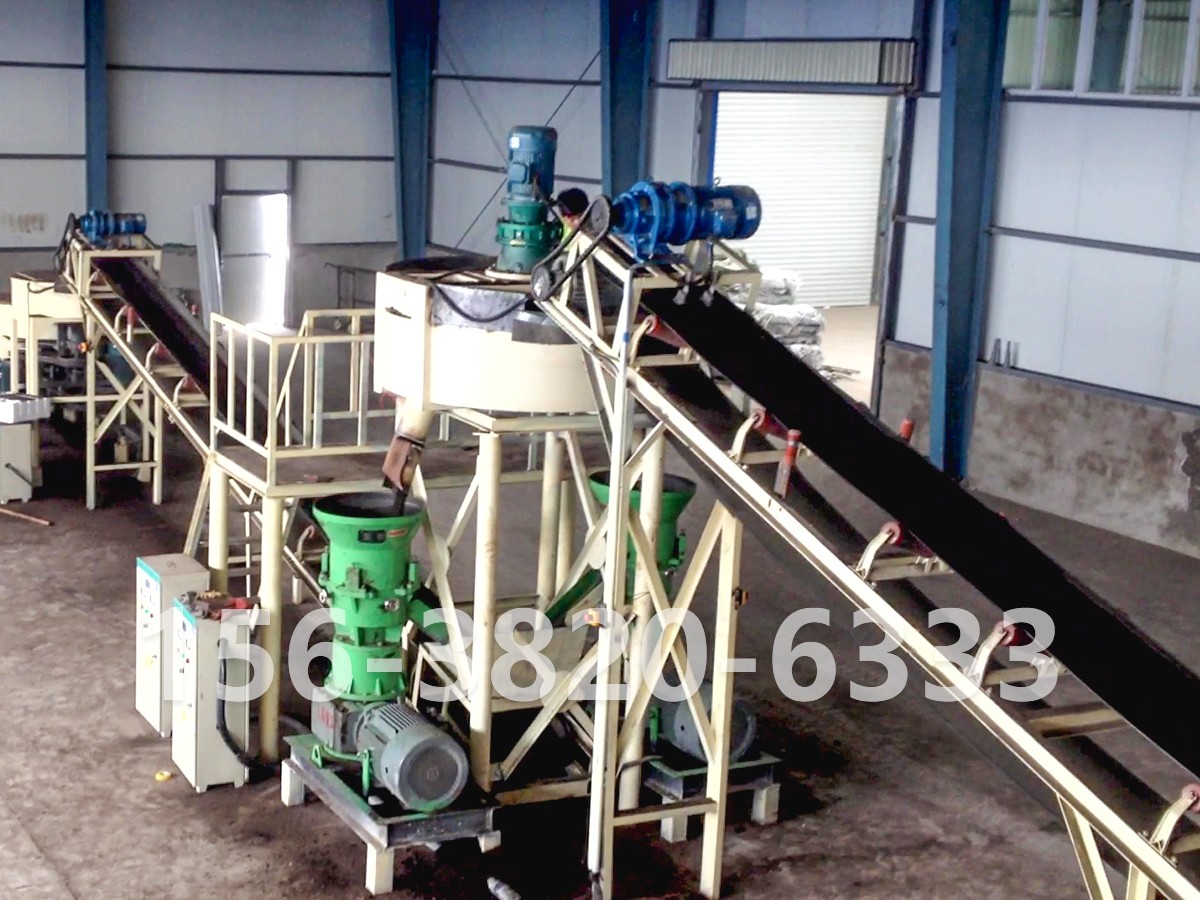
牛粪有机肥造粒设备要把高纤维牛粪滚成球,难点不在“让粉料粘在一起”,而在于驯服纤维。牛粪发酵后内部包裹着大量未消化的粗纤维和垫草,这些纤维像海绵一样锁住水分,使物料既有高湿粘性,又缺乏足够的自粘胶结力。纤维过长,进造粒机会像乱麻一样缠绕主轴或堵塞盘底;纤维过短或过碎,颗粒又失去了内部的“骨架”,强度上不去。设备成球的过程,本质上是一场把纤维从“干扰项”转化为“骨架材料” 的工艺重组。
牛粪造粒的成败,在物料进入造粒机之前就已经被决定了。发酵腐熟后的牛粪带有结块和长纤维,直接进入圆盘或搅齿,长纤维会缠绕、架桥、堵料,造粒机只是在无效搅动一团“扯不开的麻”。因此,前端必须配置防缠绕设计的粉碎设备——链式刀片以柔性击打打散纤维,或双轴剪切以强制切断处理垫草,将纤维长度强制控制在5厘米以下,并过40目筛,这是湿法造粒不缠轴、不堵机的物理红线。对于圆盘路线,细度通常要求更高,物料粒径需控制在≤4 mm,确保90%以上物料粒度小于3 mm,颗粒内部才有条件形成均匀的纤维-粉料交织结构。粉碎不到位,后续所有造粒参数的调整都是在为一个“先天松散”的物料做无效补偿。
牛粪的成球路线选择,取决于含水率状态和设备对纤维的处理逻辑。
湿法搅齿造粒是处理高湿牛粪(含水率高于35%)的主流选择。搅齿以每分钟200—400转的高速旋转,对物料施加强烈的剪切、揉搓和抛撒,将纤维打散并均匀包裹在颗粒内部,而非切断排出,同时利用牛粪自身的粘性在瞬间团聚成球。这种“先打散、再揉入”的逻辑,对高湿粘料和粗纤维的适应性远强于依赖重力滚动的圆盘,成球率可稳定在90%以上。搅齿与机壁的间隙需保持在5—10 mm,间隙过大易返料、成球不均,过小则磨损加剧;新料开机时先低速运转,待初始小颗粒形成后再逐步提速。
圆盘造粒走的是滚动包裹路线,更适合含水率被调节到窗口内的牛粪料。圆盘的成球依赖物料在倾斜盘面上的层叠滚动,粉料以返料细粉或初始母球为核心逐层附着长大。针对牛粪的高纤维特性,倾角宜设定在35°—45°,适当减小倾角可以延长物料在盘内的滚动路径,给纤维与粉料的交织留出时间;转速需与盘径匹配,直径2.2米的圆盘控制在18—22转/分钟,过高离心力把轻质纤维甩散,过低则混合力度不足、母球形不成。圆盘路线的成球率对前端细度的依赖更强——纤维没有被粉碎到足够短,盘内的滚动只会制造出内部带裂纹的“虚球”,干燥后沿裂纹破碎。
牛粪纤维多、自粘性不足,即使纤维被打散,颗粒内部的结合力仍可能不够。含水率是 道调节阀:造粒窗口普遍落在25%—35%,手感攥握成团、落地轻散为宜;过高会粘盘结块,过低则粉料无法粘结。在纤维含量偏高、粘性偏弱的情况下,添加2%—5%的膨润土作为粘结剂是常见做法,膨润土的多孔结构可以吸收游离水、降低物料粘度,同时作为骨架支撑颗粒结构。对于湿法搅齿路线,牛粪自身的粘性在高速剪切下已被充分调动,粘结剂可以少加甚至不加;圆盘路线则更需要粘结剂来弥补滚动包裹过程中结合力的不足。喷水应固定在物料翻滚的核心区域,以细雾形式加入,避免局部过湿制造大球或粘盘。
高纤维牛粪造出的颗粒,粒径分布天然偏宽。造粒之后用筛分把2—5 mm的合格区间切出来,筛上大球经破碎后与筛下细粉(<2 mm)一起作为返料返回造粒机,重新参与母球形成。返料细粉在这里承担的是“母核”功能——新料在返料颗粒表面逐层包裹,比从零开始成核更快、更均匀。返料比例稳定,造粒段的料幕和水分状态才能稳定;返料一旦失控,圆盘或搅齿面对的物料条件每一批都在变,成球率随之波动。牛粪造粒的稳定产出, 终靠的是粉碎截短纤维、成球路径匹配含水率、粘结剂补足弱粘性、筛分返料形成闭路这条链条上没有短板,而不是某一台设备单独“调得好”。


